
 中文简体

Lattine di soda in alluminio: dalla lega all'estremità facile da aprire, una guida pratica per gli acquirenti
Oct 23, 2026
Apri una lattina di alluminio refrigerata e la prima cosa che noti è quanto poco pesa e quanto mantiene perfettamente la pressione. L'alluminio domina il corridoio delle bevande analcoliche perché si raffredda velocemente, resiste all'impilamento e sopporta la pressione interna della carbonatazione senza metallo di grosso spessore. Ciò che la maggior parte dei consumatori non vede mai è la catena di decisioni sui materiali dietro quella lattina: la lega che conferisce resistenza al corpo con uno spessore della parete laterale misurato in frazioni di millimetro, la lacca che impedisce al prodotto di toccare il metallo, l'estremità rigata che deve aprirsi facilmente senza perdite e la linguetta dell'anello che deve funzionare ogni volta. Per gli ingegneri del confezionamento, i responsabili degli acquisti e i proprietari di marchi che acquistano materiali per lattine per bevande, sapere come vengono realizzati questi pezzi e cosa può andare storto fa la differenza tra una prova in linea senza problemi e un costoso problema di produzione.
Cosa c'è dentro una lattina di alluminio
Una lattina di alluminio non è un singolo pezzo di metallo. Si tratta di un assemblaggio di tre componenti formati - corpo, estremità ad apertura facilitata e linguetta ad anello - oltre a un sistema di rivestimento che deve sopravvivere alla formatura, al riempimento, alla distribuzione e a mesi su uno scaffale. Ogni componente inizia come una diversa striscia di metallo, viene formato con un processo diverso e comporta una propria serie di criteri di accettazione.
| Component | Lega tipica | Funzione principale | Metodo di formazione |
|---|---|---|---|
| Può il corpo | Serie 3000, ad es. 3104 | Contenimento della pressione, base barriera prodotto | Stiratura e stiratura (DWI) |
| Estremità ad apertura facilitata | Serie 5000, ad es. 5182 | Sigilla il barattolo, si apre tramite pannello rigato | Stampaggio e pressatura di conversione |
| Linguetta dell'anello | Alluminio o acciaio zincato | Leva per rompere la linea del punteggio | Stampaggio, rivettatura fino alla fine |
| Rivestimenti e inchiostri | Lacche, inchiostri, vernici per uso alimentare | Protezione dalla corrosione, decorazione, immagine del marchio | Rivestimento e stampa di bobine |
All'inizio del processo, le bobine in lega vengono rivestite e stampate prima che abbia luogo qualsiasi formatura. Il pezzo grezzo del corpo viene tirato attraverso una serie di anelli di stiratura che assottigliano la parete da circa 0,3 mm nel pezzo grezzo a circa 0,1 mm sulla parete laterale. L'estremità è stampata da una striscia separata, incisa secondo uno schema circolare e dotata di una linguetta rivettata. Il risultato è un contenitore che pesa circa 13-15 grammi per un formato da 330 ml, ma sopravvive a carichi impilabili che schiaccerebbero una bottiglia di vetro. Questa sequenza sembra semplice, ma ogni passaggio dipende dal fatto che il materiale in entrata si comporti esattamente come specificato.
Il corpo della lattina: prestazioni in lega, calibro e trafilatura
Il corpo è il luogo in cui finisce la maggior parte del metallo, quindi è anche il luogo in cui gli acquirenti hanno la maggiore influenza sui costi. Su una linea a due pezzi, lo stato costante della lega e la tolleranza del calibro contano più del certificato nella cartella. Se la bobina in ingresso varia di spessore, la fase di stiratura diventa instabile: troppo sottile e la parete laterale si spacca; troppo spesso e l'usura dell'utensile accelera mentre la lattina diventa più pesante.
Le leghe della serie 3000 utilizzate per la maggior parte dei corpi delle bevande offrono un forte equilibrio tra resistenza e formabilità, ma lo stato d'animo effettivo, la finitura superficiale e la risposta alla lubrificazione determinano le prestazioni della bobina nell'attrezzatura specifica. Anche la leggerezza e il contenuto riciclato stanno cambiando le specifiche: pareti più sottili riducono l’apporto di alluminio per lattina e frazioni riciclate più elevate modificano la chimica della fusione da cui parte la carrozzeria. Questo è il motivo per cui la valutazione dei materiali dovrebbe basarsi su dati sperimentali e non su schede materiali nominali.
Per i formati di bevande a base di acciaio, la logica è identica: lo stesso processo in due pezzi viene eseguito su supporti di acciaio monocolore rivestito e i criteri di qualificazione, come precisione di calibro, adesione del rivestimento, registrazione di stampa e planarità, vengono trasferiti direttamente.
 Contenitore in due pezzi Corpo contenitore in acciaio Monocolore Materiale: alluminio o TFS Visualizza il prodotto →
La conclusione facile: la tolleranza è il prodotto
L'estremità ad apertura facilitata è il componente più denso di ingegneria di una lattina di alluminio. Deve mantenere la pressione interna, bloccare le perdite per una durata di conservazione che può superare i due anni e aprirsi comunque con una spinta che la maggior parte dei consumatori può gestire. Questo equilibrio risiede nella linea di demarcazione, dove lo spessore residuo è generalmente controllato entro pochi centesimi di millimetro. Il punteggio è troppo profondo e la fine si apre durante la replica o la distribuzione; la rigatura è troppo superficiale e la linguetta si strappa invece di tagliare il pannello in modo netto.
Quando si qualificano i pezzi finali per le applicazioni nel settore delle bevande, controllare questi parametri:
- Incidere lo spessore residuo e la sua consistenza su tutto il perimetro finale
- Integrità del rivetto dopo l'operazione di picchettamento delle linguette
- Altezza di picchettamento delle linguette e allineamento di rotazione
- Continuità del rivestimento in corrispondenza della linea di frattura, dove più spesso iniziano i percorsi di corrosione
Le modalità di guasto che si desidera evitare (aperture che perdono, linguette staccate o una partitura che non si apre) riconducono ciascuna al materiale finale in entrata e al controllo del processo nella macchina da stampa di conversione. Il materiale con proprietà meccaniche stabili è il fondamento di tale controllo.
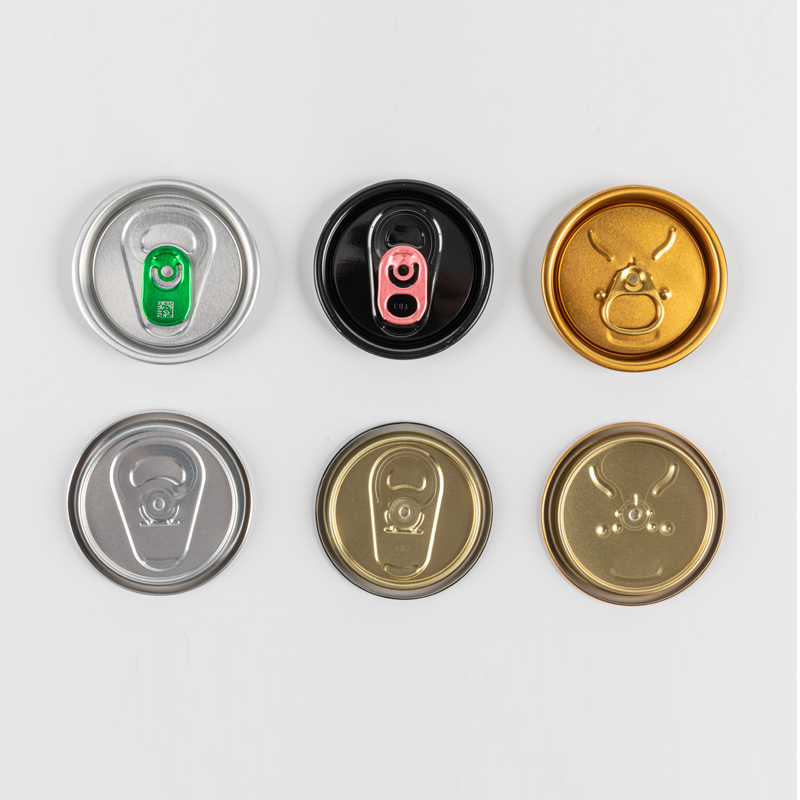 EOE Bevanda in stock EOE Colore: monocolore o multicolore personalizzato Visualizza il prodotto →
Materiali della linguetta dell'anello: alluminio o acciaio zincato
Le linguette ad anello sono piccole, ma sono l'unica parte della confezione con cui il consumatore interagisce fisicamente. Una linguetta rigida o staccata crea un'esperienza di apertura insoddisfacente, mentre una linguetta che si separa dall'estremità lascia il pannello rigato inapribile. Il materiale della linguetta deve piegarsi senza rompersi, trattenere il rivetto senza allentarsi e resistere alla corrosione attorno al punto di fissaggio.
| Proprietà | Linguetta in alluminio | Linguetta in acciaio zincato |
|---|---|---|
| Formabilità | Eccellente per design sottili e con tolleranze strette | Buono; di solito ha bisogno di un calibro leggermente più pesante |
| Opzioni di superficie | Argento, stampa personalizzata, rivestimento trasparente | Doppio lato argento, un lato oro/argento, multicolore personalizzato |
| Resistenza alla corrosione | Ossido naturale più lacca | Strato di zinco più finitura organica |
| Applicazione tipica | Le bevande finiscono dove il peso delle pastiglie e la precisione contano | Dimensioni della lattina di valore ed estremità di grande diametro |
Le linguette in alluminio rappresentano lo standard per le chiusure delle bevande dove la massa è fondamentale: ogni milligrammo di peso della linguetta influisce sul ciclo di rivettatura e sulla forza di apertura. Le linguette in acciaio zincato offrono un percorso di leadership in termini di costi per formati in cui le prestazioni di apertura e la protezione dalla corrosione sono gestite attraverso il sistema di rivestimento. La scelta appartiene alle specifiche del pacchetto, non all'abitudine.
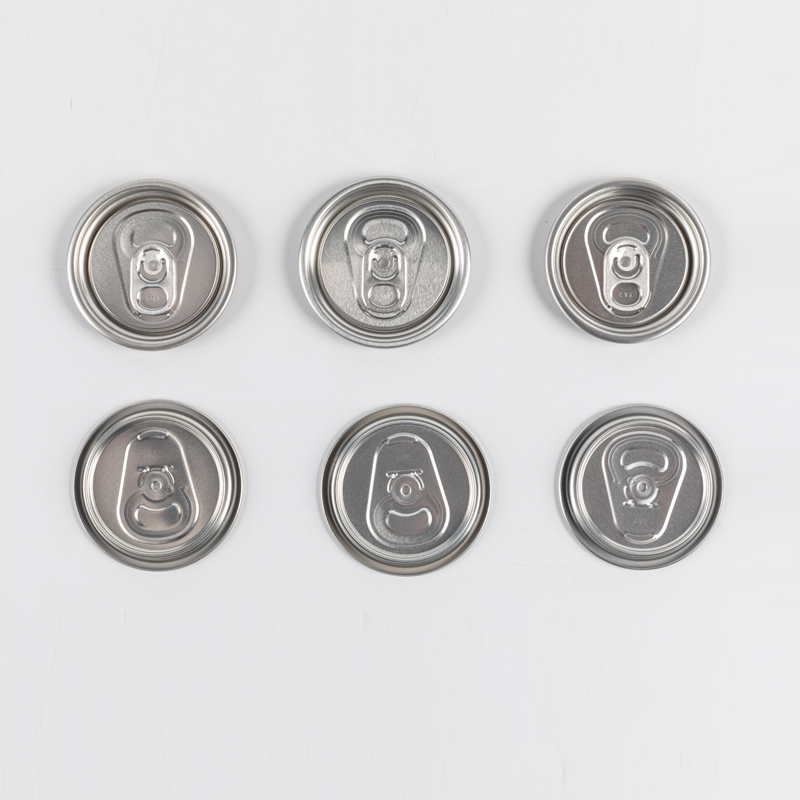 Calcio con linguetta ad anello in alluminio Colore: multicolore personalizzato Visualizza il prodotto →
Verniciature e stampa: lo strato che soddisfa il consumatore
I rivestimenti e la stampa sono ciò che trasforma una striscia di metallo nudo in una confezione a contatto con gli alimenti. La laccatura interna impedisce alla bevanda di reagire con l'alluminio e deve sopravvivere al processo di formatura senza rompersi sulla parete laterale o sulla linea di incisione. La stampa esterna porta il marchio, quindi la registrazione tra le stazioni di stampa e l'adesione dopo la formatura influiscono direttamente sull'aspetto della lattina sullo scaffale.
Fornitori che operano dedicati rivestimento della bobina le linee possono controllare entrambi i lati della striscia in un unico passaggio: il rivestimento organico all'interno e la base, gli inchiostri e la vernice all'esterno. Ciò è importante per le linee di lattine per bevande in due pezzi ad alta velocità, perché il rivestimento polimerizzato deve flettersi durante la stiratura senza perdere le prestazioni di barriera. Quando valuti un fornitore, chiedi come verificano i fori di spillo, l'adesione e l'indurimento su ogni bobina, non una volta a stagione.
Cosa controllare quando si approvvigionano i materiali delle lattine per bevande
Prima di impegnarti con un fornitore per i materiali delle lattine di soda in alluminio, esegui la stessa lista di controllo di qualificazione che utilizzeresti per qualsiasi componente che entra in contatto con una bevanda:
- Copertura del rivestimento e percentuale di fori stenopeici: richiedi i dati dei test stenopeici, non solo un certificato di analisi.
- Precisione dimensionale: conferma la larghezza di taglio e la tolleranza del pezzo grezzo tranciato rispetto ai tuoi disegni degli utensili.
- Conformità al contatto alimentare: verifica che lacche, inchiostri e substrati metallici soddisfino le normative per i tuoi mercati target.
- Tracciabilità dei lotti: ogni bobina deve essere tracciabile dal metallo in entrata fino al rivestimento, al taglio, al taglio e allo stampaggio.
- Controllo della qualità del processo: il fornitore deve documentare i test sulla linea di punteggio, i controlli di adesione e le procedure di ispezione visiva.
Un fornitore con un documento documentato processo di controllo della qualità ti consegnerà questi dati senza che te lo chiedano due volte. Il resto dipende dalla comodità con cui possono discutere dei tuoi strumenti e delle modalità di guasto, perché nelle lattine di alluminio, il materiale e il processo non sono mai completamente separati.
La lattina di alluminio sembra una meraviglia di semplicità, ma è un assemblaggio di precisione che premia gli acquirenti che ne comprendono i materiali. Il corpo, l'estremità e la linguetta presentano ciascuno tolleranze diverse e profili di rischio diversi, e i rivestimenti fanno parte delle specifiche, non un ripensamento. Scegli un fornitore in grado di mostrarti come si comportano insieme questi strati, dalla bobina al componente stampato: è da qui che può effettivamente iniziare una bevanda affidabile.

-
Tappo di montaggio Stock Doppio lato trasparente

-
Tappo di montaggio Stock Doppio lato dorato

-
Calotta di montaggio personalizzata

-
Bombola in tre pezzi Corpo bombola in acciaio Monocolore

-
Lattina in tre pezzi Corpo lattina in acciaio Multicolore

-
Contenitore in due pezzi Corpo contenitore in acciaio Monocolore


- Address: No. 11 Zhenxing Road, area di sviluppo economico e tecnologico di Hangzhou Bay Shangyu, Zhejiang, Cina
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

